Artykuł sponsorowany
Jak frezowanie precyzyjnych korpusów wpływa na szczelność i montaż układów hydraulicznych
W hydraulice siłowej setne milimetra decydują o szczelności całego układu, a nie tylko o estetyce finalnego detalu. Nawet najmniejsze odchyłki geometrii na etapie obróbki bloków zaworowych prowadzą do uciążliwych przecieków wewnętrznych, zauważalnych spadków ciśnienia oraz przedwczesnego zużycia uszczelnień. Zastosowanie precyzyjnej obróbki skrawaniem pozwala utrzymać restrykcyjne tolerancje wymiarowe i właściwą chropowatość powierzchni, co bezpośrednio przekłada się na niezawodność układu napędowego. Błąd rzędu kilku setnych milimetra w miejscu osadzenia o-ringu może skutkować jego wypchnięciem pod wpływem pulsacji ciśnienia roboczego. Prawidłowo przeprowadzony proces obróbczy stanowi fundament bezpieczeństwa maszyn pracujących pod wysokim obciążeniem.
Przeczytaj również: Jak wybrać odpowiednie miejsce pochówku w Aleksandrowie Łódzkim: rodzaje grobów i cmentarze
Elementy powstające z frezowania i ich rola w układzie
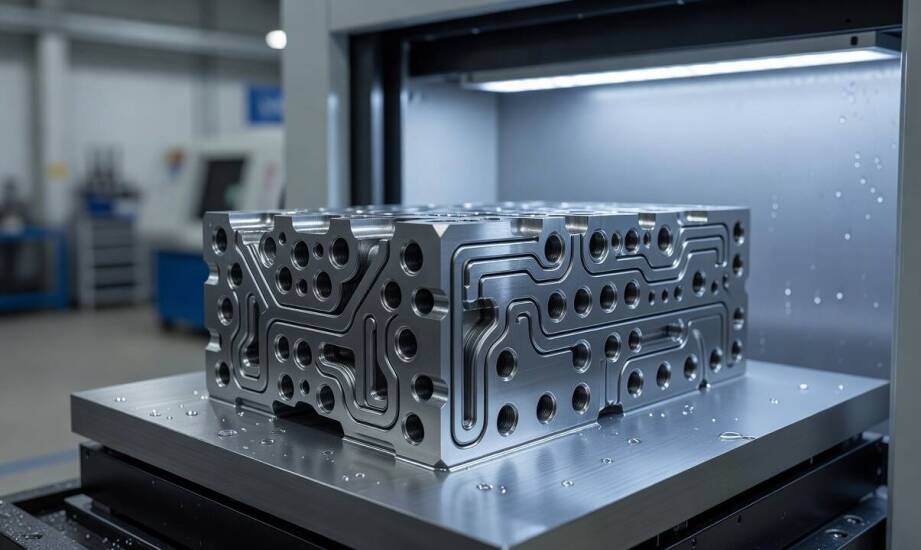
Większość podzespołów odpowiedzialnych za sterowanie przepływem cieczy roboczej powstaje w procesie skrawania. Najczęściej frezowane elementy to zintegrowane bloki zaworowe, masywne płyty bazowe oraz różnego rodzaju adaptery przyłączy. Bloki zaworowe skupiają w sobie skomplikowaną sieć kanałów oraz precyzyjne gniazda suwaków. Ich geometria musi gwarantować idealne rozmieszczenie portów przyłączeniowych, aby ciecz mogła swobodnie przemieszczać się bez niepotrzebnych oporów. Płyty bazowe wymagają z kolei zachowania rygorystycznej współosiowości otworów. Brak odpowiedniej osiowości wywołuje niepożądane naprężenia w układzie i sprzyja wyciekom podczas ostatecznego montażu instalacji.
Przeczytaj również: W jaki sposób elastyczność w stosunku do potrzeb klienta wpływa na jakość pojemników na tusz do rzęs?
Układ wewnętrznych kanałów oraz prostopadłość płaszczyzn wynikają bezpośrednio z funkcji całego napędu hydraulicznego. Zależności te decydują o prawidłowej współpracy z dynamicznymi uszczelnieniami tłoczysk oraz statycznymi połączeniami kołnierzowymi. Niewłaściwe położenie otworu montażowego często doprowadza do asymetrycznego docisku uszczelki lub całkowitego zakleszczenia suwaka sterującego. Wytrzymałe materiały, w tym stal konstrukcyjna czy stopy aluminium, zachowują swoją sztywność podczas cięcia, co ułatwia utrzymanie zakładanej geometrii. Komponenty te pracują pod bardzo wysokim ciśnieniem, więc każde geometryczne niedopasowanie szybko skraca ich przewidywaną żywotność i wymusza kosztowne przestoje serwisowe.
Przeczytaj również: Personalizowany kubek - idealny prezent dla siostry
Proces od dokumentacji do struktury powierzchni uszczelniających
Dokumentacja wykonawcza przygotowywana w środowiskach inżynieryjnych przechodzi bezpośrednio w proces programowania maszyn przy użyciu oprogramowania CAM. Takie podejście ułatwia bezbłędne odwzorowanie założeń inżynieryjnych na fizyczne ścieżki narzędzia skrawającego. Właściwy dobór narzędzi, parametrów posuwu oraz prędkości obrotowej określa docelową strukturę i chropowatość powierzchni rowków uszczelniających. Obrabiarki numeryczne realizują zaplanowany cykl z wysoką powtarzalnością, eliminując błędy typowe dla sterowania ręcznego.
Wartości docelowe parametrów geometrycznych zależą zawsze od wybranego rodzaju uszczelnienia, jego profilu oraz materiału wykorzystanego przez producenta. Chropowatość dla powierzchni poruszających się dynamicznie często przyjmuje wartości Ra na poziomie 0,2–0,5 µm, podczas gdy dla połączeń statycznych normy branżowe dopuszczają niekiedy parametry zbliżone do 0,8 µm. Wymagane tolerancje wymiarowe również stanowią wartości orientacyjne i muszą być każdorazowo weryfikowane z kartami katalogowymi dostawców technologii uszczelniających. Nowoczesne frezowanie wykańczające pozwala uzyskać wysoką gładkość płaszczyzn bez konieczności wprowadzania dodatkowego etapu szlifowania.
Wytwarzanie części na centrach obróbczych wspiera budowę nowych maszyn, ale odgrywa równie ważną rolę przy modernizacji oraz regeneracji zużytych podzespołów. Uszkodzenie unikatowego adaptera wymaga błyskawicznej reakcji służb utrzymania ruchu. Technologia numeryczna daje możliwość sprawnego odtworzenia brakującej części z zachowaniem rygorów technicznych i właściwości mechanicznych.
Znaczenie precyzyjnej obróbki dla żywotności napędów
Wartość obróbki zintegrowanych elementów hydraulicznych opiera się na stuprocentowej zgodności gotowych detali z surowymi wymaganiami montażowymi. Prawidłowo wyznaczone tolerancje, odpowiednia gładkość powierzchni współpracujących oraz współosiowość przyłączy zapewniają wieloletnią eksploatację przemysłowych instalacji. Przedsiębiorstwa zyskują komponenty ściśle dopasowane do specyfiki środowiska roboczego, co skutecznie minimalizuje ryzyko awarii i nieplanowanych przerw produkcyjnych. Trwałość całego układu rośnie, gdy każda jego część zostaje wykonana zgodnie z inżynieryjną sztuką.
Wiele zakładów przemysłowych realizuje budowę zaawansowanych układów hydraulicznych, opierając się na sprawdzonych zewnętrznych podwykonawcach. Kielecka spółka Utech Technics zajmuje się zaawansowaną obróbką mechaniczną na podstawie dostarczonej dokumentacji klienta. Pozwala to na realizację skomplikowanych projektów inżynieryjnych zgodnie ze specyfikacją techniczną urządzeń. Nowoczesny park maszynowy umożliwia precyzyjne frezowanie CNC w Kielcach, co ułatwia sprawną produkcję pojedynczych elementów oraz krótkich serii próbnych. Dokładne wycinanie detali z bloków stalowych stanowi niezbędny krok do utrzymania niezawodnych napędów w branży metalurgicznej, maszynowej czy motoryzacyjnej.
Kategorie artykułów
Polecane artykuły

Jak przebiega diagnostyka komputerowa auta i dlaczego sam odczyt błędów nie wystarcza

Jak manualny lifting Kobido wpływa na napięcie mięśni i obrzęki twarzy po 30. roku życia

Jak wygląda dokument techniczny budynku, który można wykorzystać w urzędzie i sporze z wykonawcą